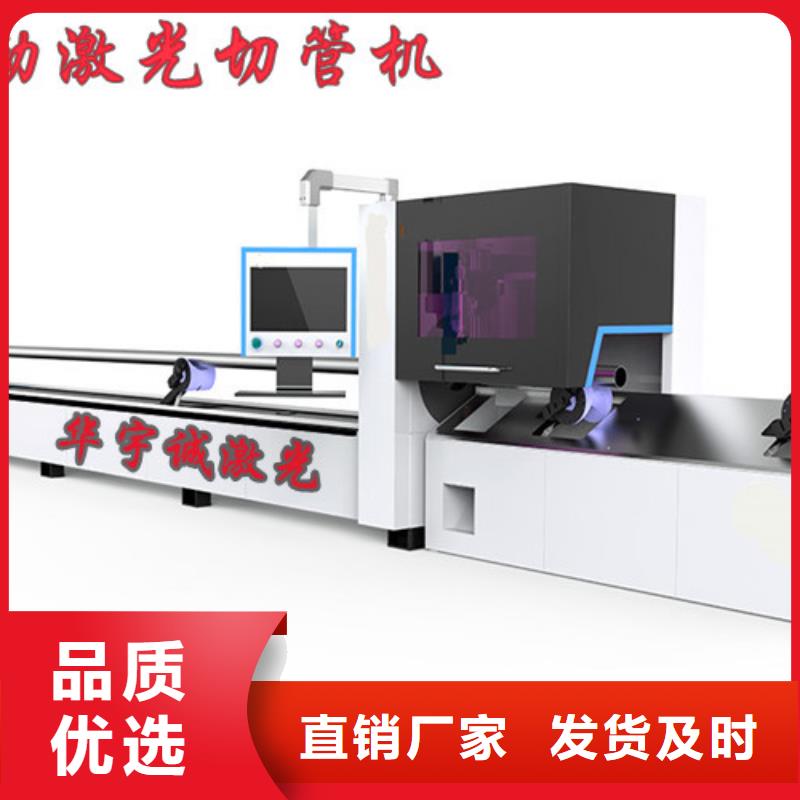

想要知道激光切割机金属光纤激光切割机好厂家有担当产品如何?看视频就知道!看视频,选产品更明智!
以下是:湖南郴州激光切割机金属光纤激光切割机好厂家有担当的图文介绍


管材激光切割机优势分为以下几种:
1、精度高:适用于精密配件的切割和各种工艺字、画的精细切割。
2、速度快:是线切割的100倍以上。
3、热影响区小,不易变形。切缝平整、美观,无需后序处理。
4、性价比极高:价格只有同类性能CO2激光切割机的1/3,及同等功效数控冲床的2/5。
5、使用成本很低:仅为同类CO2激光切割机的1/5~1/7,每小时成本仅为20元左右,CO2激光切割机每小时成本为110~140元左右。
6、后续维护费用很低:仅为同类CO2激光切割机的1/10~1/15,及同等功效数控冲床的1/3~1/4。
7、性能稳定,保证持续生产。固体YAG激光器是激光领域 稳定 成熟产品之一。
8、和数控冲床比较,YAG激光切割机具有以下优点:
(1)能完成各种复杂结构的加工,只要能在电脑上画出任何图像,该机都能完成加工。
(2)不需要开模,只在电脑上将图作出,产品马上就可以出来,即能快速开发新产品,又能节约成本。
(3)YAG切割机有自动跟踪系统,所以即能完成平面切割,也能完成各种高低不平的曲面切割。
(4)复杂的工艺要求数控冲床难以完成,激光切割都能做到。
(5)表面非常光滑,产品档次很高,数控冲床难以做到。
(6)可进行圆管及方管各种方式切割。
适用材料:
适用于不锈钢板、碳钢、合金钢、弹簧钢、铝、铜等金属管材,对各种高硬易脆合金材料具有极优的加工效果。
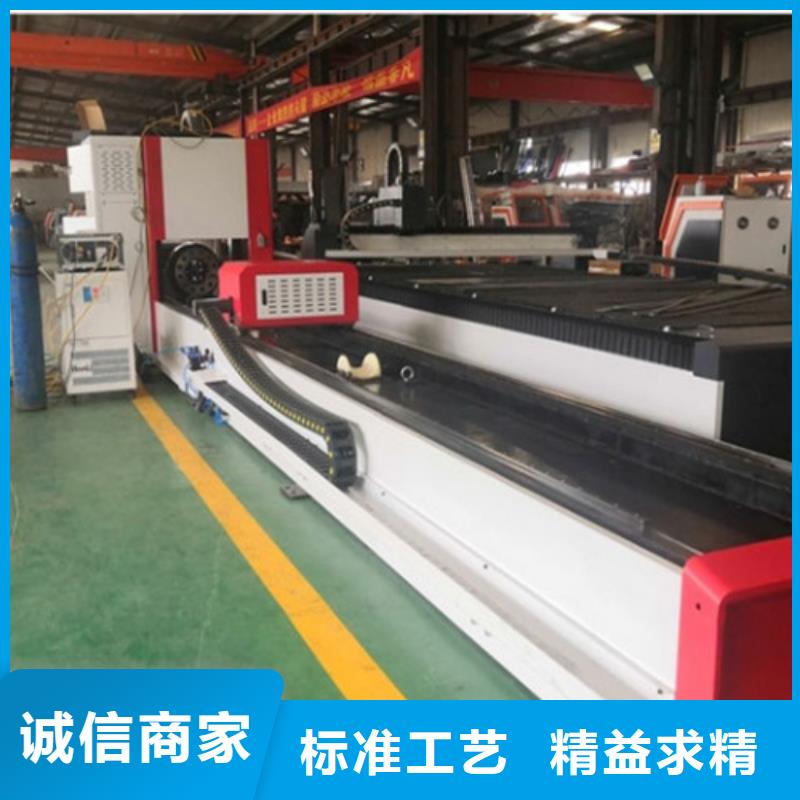


金属激光切割机的加工优势介绍 如今企业对金属激光切割机的需求比较大,需要通过金属激光切割机加工的材料也比较多,而且从目前来看,金属激光切割机相比传统的激光切割设别在加工上面具有比较大的优势,至于其优势具体有哪些我们来听听专家的相关介绍。
激光切割加工技术广泛应用于机床、工程机械、电气开关、电梯、粮食机械、纺织机械、机车制造等金属和非金属材料的加工中。金属激光切割机加工技术大大减少加工时间,降低加工成本,提高工件质量,它在加工方面优势有下面几个:
1、精度高;切缝窄:定位精度0.05mm,重复定位精度0.02 mm;激光束聚焦成很小的光点,使焦点处达到很高的功率密度,材料很快加热至气化程度,蒸发形成孔洞.随着光束与材料相对线性移动,使孔洞连续形成宽度很窄的切缝.切口宽度一般为0.10~0.20mm;
2、切割面光滑:切割面无毛刺,切口表面粗糙度一般控制在Ra12.5以内;
3、速度快:切割速度可达10m/min, 定位速度可达70m/min,比线切割的速度快很多;
4、切割质量好;不损伤工件:无接触切割,切边受热影响很小,基本没有工件热变形,完全避免材料冲剪时形成的塌边,切缝一般不需要二次加工;激光切割头不会与材料表面相接触,保证不划伤工件;


诚实守信是华宇诚数控科技(郴州市分公司)的核心价值观,是企业文化的基石,是我们的崇高品质,是我们建基立业之本。我们倡导的诚信观,诚信于公司、诚信于客户、诚信于员工、诚信于社会。如果您想了解更多有关 郴州本地8025激光切割机、郴州本地2000w光纤激光切割机产品,可点击在线咨询,也可拨打我们页面联系电话,我们真诚为您解答每一个疑问。


如何选购适合自己的激光切割机 很多加工企业对于工艺的要求不同,都会采购能够加工不同工艺的设备。但是大多数企业都希望花少的钱,能够购买到全能型的加工机械,这并不是不可能的事情。例如我们常见的激光切割机就是一款多功能性的加工设备,它不仅能够进行切割、打孔外,还能进行雕刻工艺。那么如何选购适合自己的激光切割机呢?这却是一个非常令人头痛的问题,下面我们来给大家几点参考建议。
购买激光切割机前,我们要先了解以下四个方面;
1.首先要了解自己的加工工艺,然后做一个具体的分析,看哪些类型的激光切割机能够达到自己的加工精度以及速度。
2.然后在根据自己的实际情况来算下自己的预算大概有多少,如果预算比较充足,可以考虑国外的激光切割机品牌,如果预算有限的话,可以选择国内的激光切割机厂家。
3.通过网络了解一些比较知名的激光切割机厂家,然后在进行询价做对比。
4.就是进行对意向厂家进行实地考察,去了解公司的实际规模以及实力,了解是否具有售后的实力是重要的。
其实,每个不同的激光切割机厂家都有自己的优势技术以及强项。笔者建议大家在购买设备前,要做足一些准备工作,多去了解打听。购买中小功率的金属激光切割机,可以选择武汉高能激光,我司专业制造金属激光切割设备已经有十五年的历史,在这一领域有非常成熟的技术以及经验,欢迎广大的客户前来咨询。


金属激光切割机与其他切割工艺之比较 与其他热切割方法相比,同样作为热切割过程,别的方法不能象激光束那样作用于一个极小的区域,结果导致切口宽、热影响区大和明显的工件变形。金属激光切割机能切割非金属,而其它热切割方法则不能。
(1)水切割。可切割许多金属材料,但费用很高。
(2)等离子切割。切割速度明显快于氧乙炔切割,但切割质量较差,切边顶部呈圆头状,切边明显起波浪形,还要防止电弧产生的紫外线辐射。它稍优于激光切割机之处在于适合切割较厚钢板和对光束反射率高的铝合金等。
(3)锯切。切割薄金属,其速度明显比激光切割慢,而且激光作为一个灵活的无接触、仿形切割工具,可从材料的任何一点开始切向任何方向切割。这一点,锯切是难以做到的。
(4)复杂零件分段冲切。一般情况下,冲床经常要冲切比模具尺寸大得多的工件,有些工件还很复杂,这就导致切边呈许多小贝壳状刃口,需要第二次预备性加工整修。另外冲头会形成比激光切割机宽得多的切口,产生大量铁屑。
(5)模冲。大量生产零件用模冲方法成本低,生产周期短。但它对设计上的变化的适应性很差,新的模具需要长时间设计,造价高,对中、小规模的生产来说,激光切割的特点就会充分显示。另外,激光程控切割便于工件紧密编排,节省材料,而模冲则需要每个工件周围预留材料。
(6)电加工。一般,有利用电腐蚀或熔解效应的电火花和电化学加工两种方法,用于坚硬材料的精细加工,切口粗糙度较好,但切割速度要比激光切割机速度慢几个数量级。
(7)氧-可燃体(如乙炔)切割。这种方法主要用于切割低碳钢,由于它热输入影响大,切割速度低,很少被用来切割20MM以下要求尺寸的材料。